
 English
 русский
 Español
 عربى
 Главная / Новости / Новости отрасли / Фабрика панельных эпоксидных плат: лист, который становится печатной платой
Новости отрасли
Фабрика панельных эпоксидных плат: лист, который становится печатной платой
2026-10-09
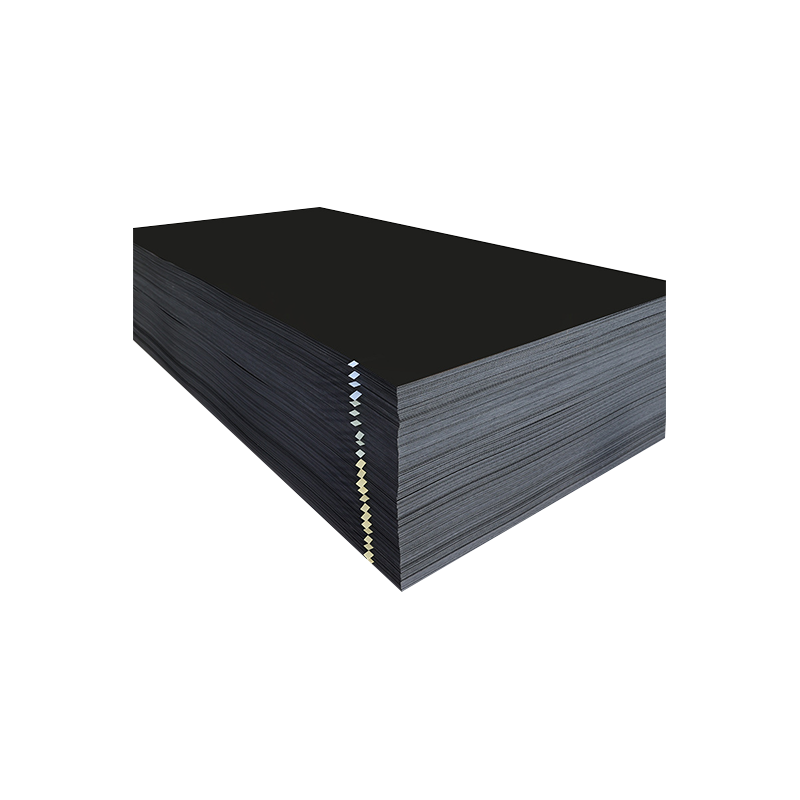
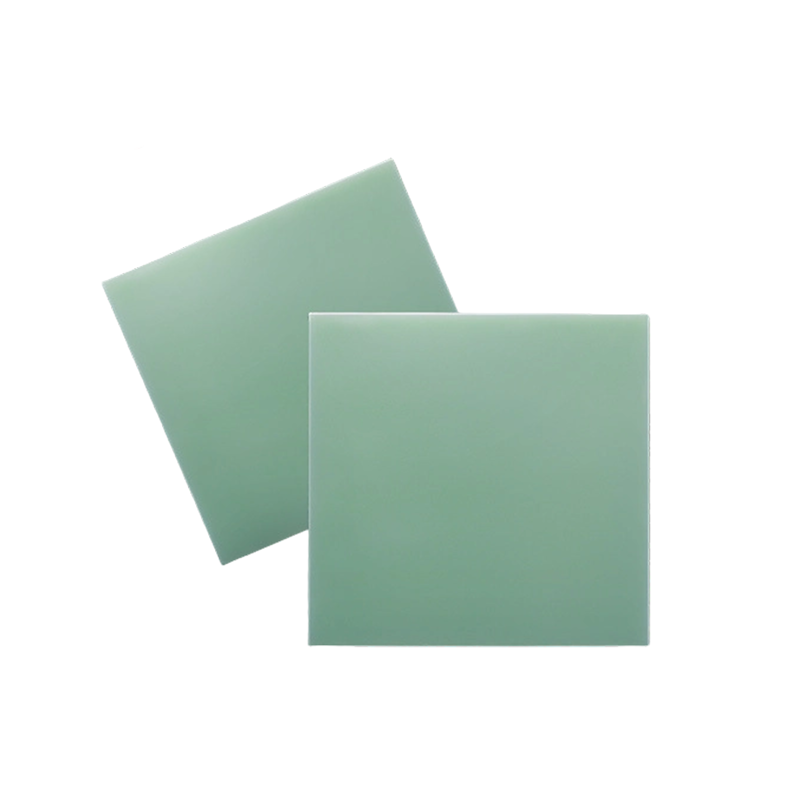
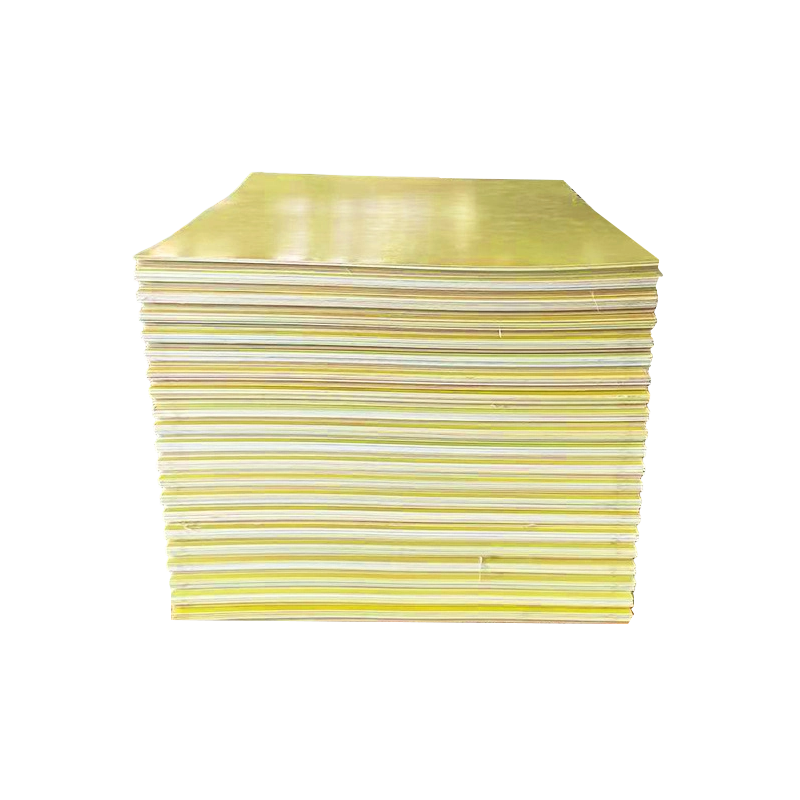
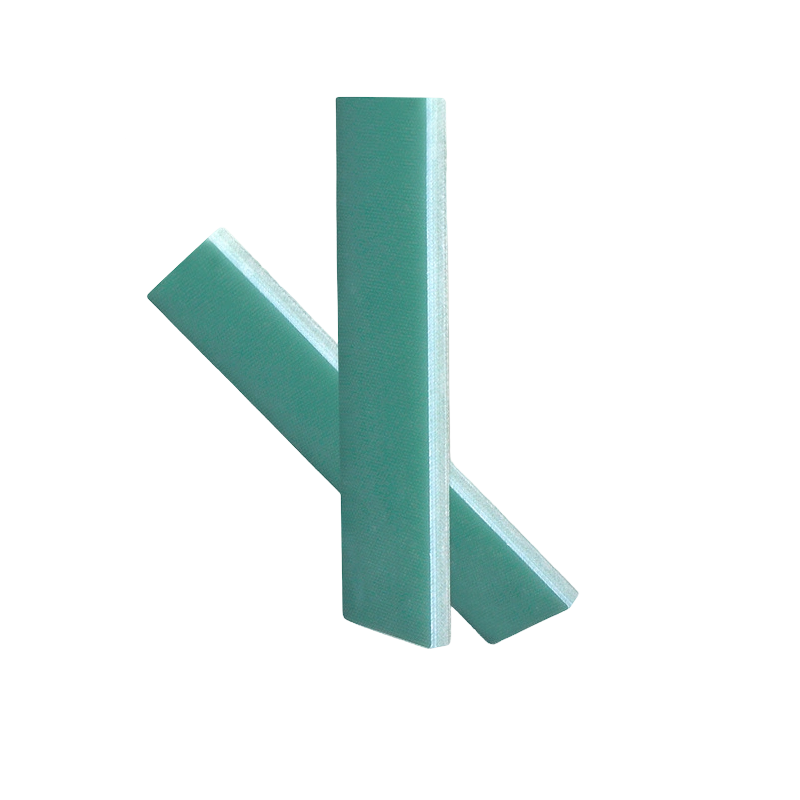
Печатная плата представляет собой медные дорожки на жесткой основе. Основа – эпоксидная плита. Он удерживает медь, изолирует дорожки и остается плоским при пайке. А Фабрика панельных эпоксидных плит производит этот материал в листах стандартных размеров, которые производители печатных плат загружают в свои линии сверления, нанесения покрытия и травления. Панель — это отправная точка. От этого зависит то, чем станет готовая доска.
Сэндвич и пресса
Доска построена слоями. Тканое стеклотканевое полотно пропитывают эпоксидной смолой, высушивают в лист препрега, затем укладывают медной фольгой с одной или обеих сторон. Стопка поступает в гидравлический пресс. Тепло отверждает смолу. Давление выдавливает воздух и склеивает слои в один плотный лист.
Фабрика панельных эпоксидных плит контролирует цикл прессования: изменение температуры, давление и время выдержки. Неполное отверждение оставляет центр толстой панели мягким. Позже плата расслаивается в печи оплавления, и у производителя нет возможности это исправить.
Число Tg, определяющее процесс пайки
Температура стеклования — это точка, при которой эпоксидная смола превращается из жесткой в эластичную. Стандартный FR-4 имеет температуру от 130 до 140 градусов по Цельсию. Бессвинцовый припой оплавляется на 30–40 градусов горячее, чем старый процесс олова-свинца. Плата с низкой Tg расслаивается при бессвинцовом оплавании.
Завод по производству панельных эпоксидных плит предлагает среднюю Tg около 150 и высокую Tg выше 170 для автомобильной, промышленной и бессвинцовой работ. Число в таблице данных должно соответствовать тепловой реальности на линии. Завышенная Tg превращается в вздутые платы, а производитель ищет нового поставщика.
Контроль плоскостности и толщины
Панель, которая прибывает с изгибом или перекручиванием, вызывает проблемы с регистрацией в принтере для паяльной пасты и в машине для захвата и размещения. Завод по производству панелей из эпоксидной смолы контролирует остаточное напряжение во время ламинирования, поэтому панели после пресса лежат ровно.
Допуск по толщине имеет значение для дорожек с контролируемым импедансом. Изменение на несколько микрон приводит к смещению импеданса и ухудшению целостности сигнала. Завод фиксирует толщину по всей поверхности панели, поэтому производитель может полагаться на опубликованное значение.
Медь и облигации
Медная фольга приклеивается к эпоксидной смоле под воздействием тепла и давления. Прочность на отслаивание — это сила, необходимая для отрыва меди от ламината. Плата, прошедшая оплавление и доработку, должна удерживать контактные площадки.
На заводе по производству панелей из эпоксидной смолы используется электроосажденная медь с обработанной адгезионной поверхностью. Низкопрофильная фольга более гладкая и позволяет получать более тонкие следы с меньшими подрезами для проектов с высокой плотностью печати.
Вот что должен обеспечить завод по производству панелей из эпоксидной смолы:
- Стандартные размеры панелей, соответствующие инструментам производственной линии.
- Допуск по толщине сохраняется по всему листу
- Рейтинг Tg сертифицирован для предполагаемого процесса пайки
- Прочность меди на отслаивание, выдерживающая оплавание и доработку.
- Низкое поглощение влаги и контролируемая упаковка.
- Диэлектрические данные на соответствующих частотах
Дефекты, которые скрываются до духовки
Вздутие и расслоение появляются после того, как плата достигает температуры оплавления. Влага или загрязнения, попавшие во время ламинирования, расширяются и разделяют слои. Фабрика панельных эпоксидных плит, которая контролирует хранение препрега и давление ламинирования, предотвращает эти скрытые неисправности.
Корь, крошечные белые пятна на ламинате, возникают по той же причине. Пятна косметические до тех пор, пока они не исчезнут. При эксплуатации в условиях высокой влажности они становятся путями утечки.
Взгляд производителя
Производитель печатных плат производит сотни панелей в день. Материал должен каждый раз вести себя одинаково. Сверло должно прорезать чистые отверстия. Травление должно удалять медь равномерно. Паяльная маска должна приклеиться. Панель должна оставаться ровной на протяжении всего процесса.
Производитель, который меняет поставщиков панелей, чтобы сэкономить несколько процентов, рискует всей линией. Партия с высоким содержанием влаги вздувается в печи оплавления, и каждая доска превращается в металлолом. Завод по производству панелей из эпоксидной смолы, который поставляет стабильный материал, стоит больше, чем разница в цене.
Электронная промышленность зависит от панели. Панель зависит от завода. Завод по производству панельных эпоксидных плит, который контролирует рецептуру, пресс, толщину и влажность, поставляет материал, которому производитель может доверять. Платы, сходящие с конвейера, превращаются в работающие продукты.


ЗАПРОСИТЬ КОММЕРЧЕСКОЕ ПРЕДЛОЖЕНИЕ НА КОМПОЗИТНЫЕ ИЗОЛЯЦИОННЫЕ ПАНЕЛИ.
-
 Телефон
+86-0570-4939199
-
 Электронная почта
[email protected]
Категории продуктов
О компании
Свяжитесь с нами
- +86-0570-4939199/ +86-0570-4939188
- +86-13757003311/ +86-13906701423
- +86-13626705575
Адрес компании
-
 Китай, провинция Чжэцзян, г. Цзяншань, промышленный парк «Ляньхуашань», пр. Ляньхуашань, д. 22-11
Авторское право 2025 Jiangshan Yongming Electrical Equipment Co., Ltd. Все права защищены.